


Erweiterte Einstellungen
Die Erweiterte Seite in den Maschineneinstellungen enthält zusätzliche Konfigurationsoptionen für spezielle Anwendungsfälle.
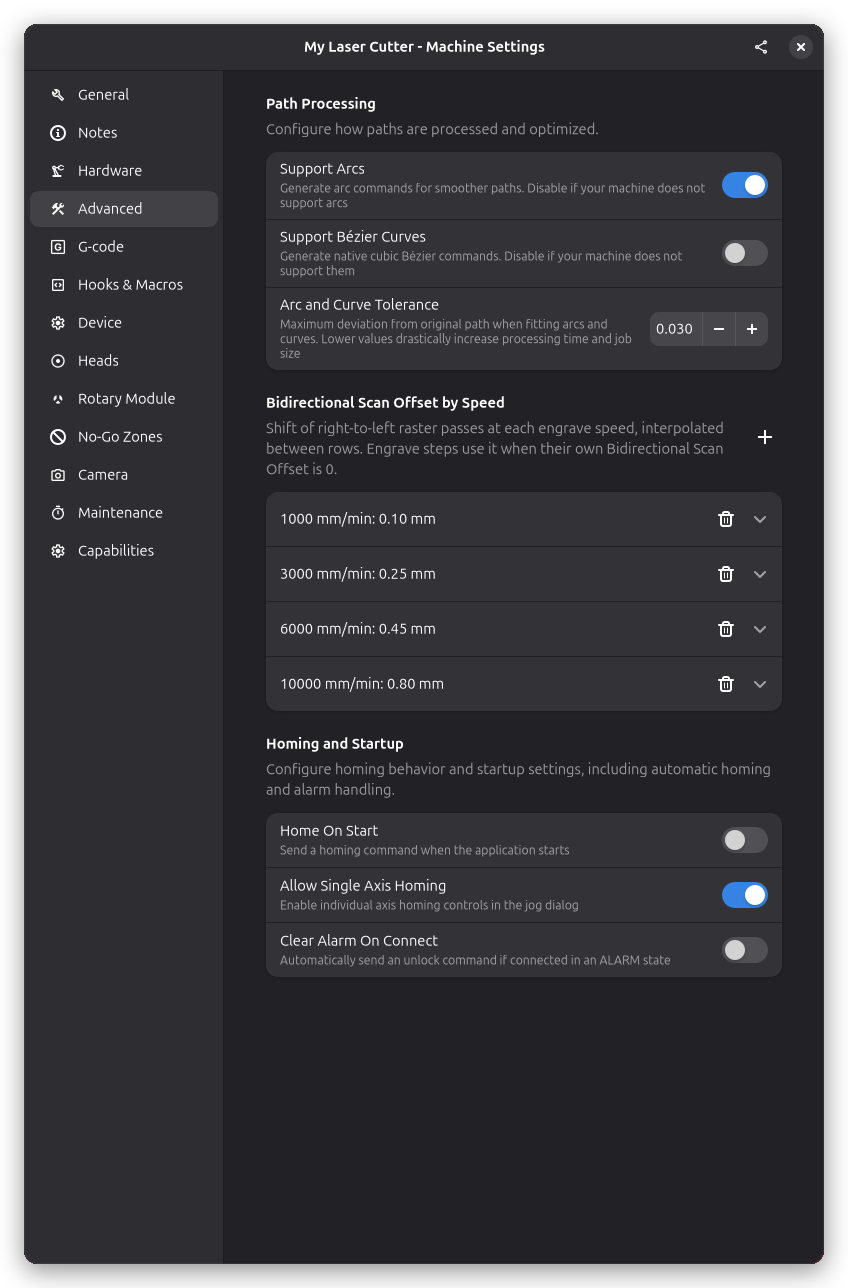
Verbindungsverhalten
Einstellungen, die steuern, wie Rayforge während der Verbindung mit deiner Maschine interagiert.
Beim Verbinden referenzieren
Wenn aktiviert, sendet Rayforge automatisch einen Referenzierungsbefehl ($H) beim Verbinden mit der Maschine.
- Aktivieren, wenn: deine Maschine zuverlässige Endschalter hat
- Deaktivieren, wenn: deine Maschine keine Endschalter hat oder Referenzierung unzuverlässig ist
Alarme beim Verbinden löschen
Wenn aktiviert, löscht Rayforge automatisch jeden Alarmzustand beim Verbinden.
- Aktivieren, wenn: deine Maschine häufig im Alarmzustand startet
- Deaktivieren, wenn: du Alarme manuell untersuchen möchtest, bevor du sie löschst
Einzelachsen-Referenzierung erlauben
Wenn aktiviert, kannst du einzelne Achsen unabhängig referenzieren (X, Y oder Z), anstatt alle Achsen gleichzeitig zu referenzieren. Dies ist nützlich für Maschinen, bei denen eine Achse bereits korrekt positioniert ist.
Z-Referenzfahrt
Legt fest, wie die Z-Achse beim Referenzieren ihre Referenzposition findet. Diese Einstellung erscheint nur, wenn der Treiber der Maschine mehr als eine Methode unterstützt.
- Referenzschalter: Z fährt wie die X- und Y-Achse zu ihrem Referenzschalter
- Taster: Z findet die Werkstückoberfläche mit dem Autofokus-Taster der Steuerung und fährt dann auf den eingestellten Fokusabstand
Bogen- und Kurveneinstellungen
Einstellungen zur Steuerung, wie gekrümmte Pfade in G-Code-Bewegungen umgewandelt werden.
Bögen unterstützen
Wenn aktiviert, generiert Rayforge Bogenbefehle (G2/G3) für gekrümmte Pfade, anstatt sie in viele kleine lineare Bewegungen aufzubrechen. Dies erzeugt kompakteren G-Code und flüssigere Bewegungen auf den meisten Controllern.
Wenn deaktiviert, werden alle Kurven in Liniensegmente (G1-Befehle) umgewandelt, was maximale Kompatibilität mit Controllern bietet, die keine Bögen unterstützen.
Bézier-Kurven unterstützen
Wenn aktiviert, generiert Rayforge native kubische Bézier-Befehle (wie den G5-Befehl unter LinuxCNC) für gekrümmte Pfade. Dies erzeugt sehr flüssige Bewegungen und kompakten G-Code auf Controllern, die dies unterstützen. Du solltest diese Einstellung deaktivieren, wenn die Firmware deiner Maschine keine Bézier-Befehle versteht – in diesem Fall werden die Kurven stattdessen in Liniensegmente zerlegt.
Bogen- und Kurventoleranz
Diese Einstellung steuert die maximal erlaubte Abweichung beim Anpassen von Bögen und Kurven an gekrümmte Pfade, angegeben in Millimetern. Ein kleinerer Wert erzeugt genauere Pfade, kann aber mehr Befehle erfordern. Ein größerer Wert erlaubt mehr Abweichung, generiert aber weniger Befehle.
Typische Werte reichen von 0,01mm für Präzisionsarbeit bis 0,1mm für schnellere Verarbeitung.
Bidirektionaler Scan-Offset nach Geschwindigkeit
Die Tabelle für den bidirektionalen Scan-Offset nach Geschwindigkeit korrigiert die horizontale Fehlausrichtung zwischen Links-nach-rechts- und Rechts-nach-links-Rasterdurchgängen. Auf vielen Maschinen ist diese Versetzung nicht konstant: Je schneller sich der Laserkopf bewegt, desto weiter driften die Rechts-nach-links-Durchgänge aus der Ausrichtung, was als Bänderung sichtbar wird, die bei höheren Gravurgeschwindigkeiten schlimmer wird.
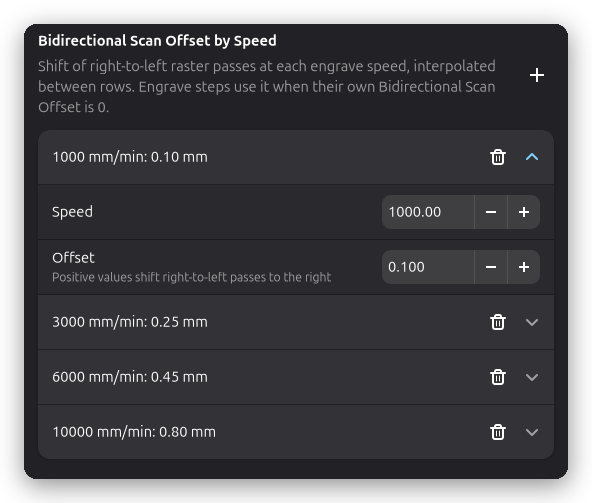
Jede Zeile der Tabelle verknüpft eine Gravurgeschwindigkeit mit dem Offset in Millimetern, den Rechts-nach-links-Durchgänge bei dieser Geschwindigkeit benötigen:
- Mit Zeile hinzufügen fügst du eine Zeile hinzu, mit dem Papierkorb-Symbol einer Zeile entfernst du sie
- Positive Werte verschieben Rechts-nach-links-Durchgänge nach rechts, negative nach links
- Zeilen werden nach Geschwindigkeit sortiert gehalten; haben zwei Zeilen dieselbe Geschwindigkeit, zählt die letzte
Läuft ein Gravurschritt, schlägt Rayforge die Geschwindigkeit des Schritts in dieser Tabelle nach und interpoliert den Offset linear zwischen den benachbarten Zeilen. Geschwindigkeiten unterhalb der ersten oder oberhalb der letzten Zeile verwenden den Offset der jeweils nächsten Zeile, und eine leere Tabelle bedeutet, dass jede Geschwindigkeit einen Offset von 0 verwendet.
Ohne Korrektur – die Fehlausrichtung wächst mit der Gravurgeschwindigkeit:

Mit angewandter Offset-Tabelle:

Die Tabelle gilt nur für Gravurschritte, deren eigener Bidirektionaler Scan-Offset auf 0 steht; ein nicht nuller Offset am Schritt hat immer Vorrang. Unter Bidirektionaler Scan-Offset erfährst du, wie die Fehlausrichtung aussieht und wie man sie kalibriert.
Siehe auch
- Hardware-Einstellungen - Achsenursprung und Umkehreinstellungen
- Geräteeinstellungen - GRBL-spezifische Einstellungen