


Configurações Avançadas
A página Avançado nas Configurações da Máquina contém opções de configuração adicionais para casos de uso especializados.
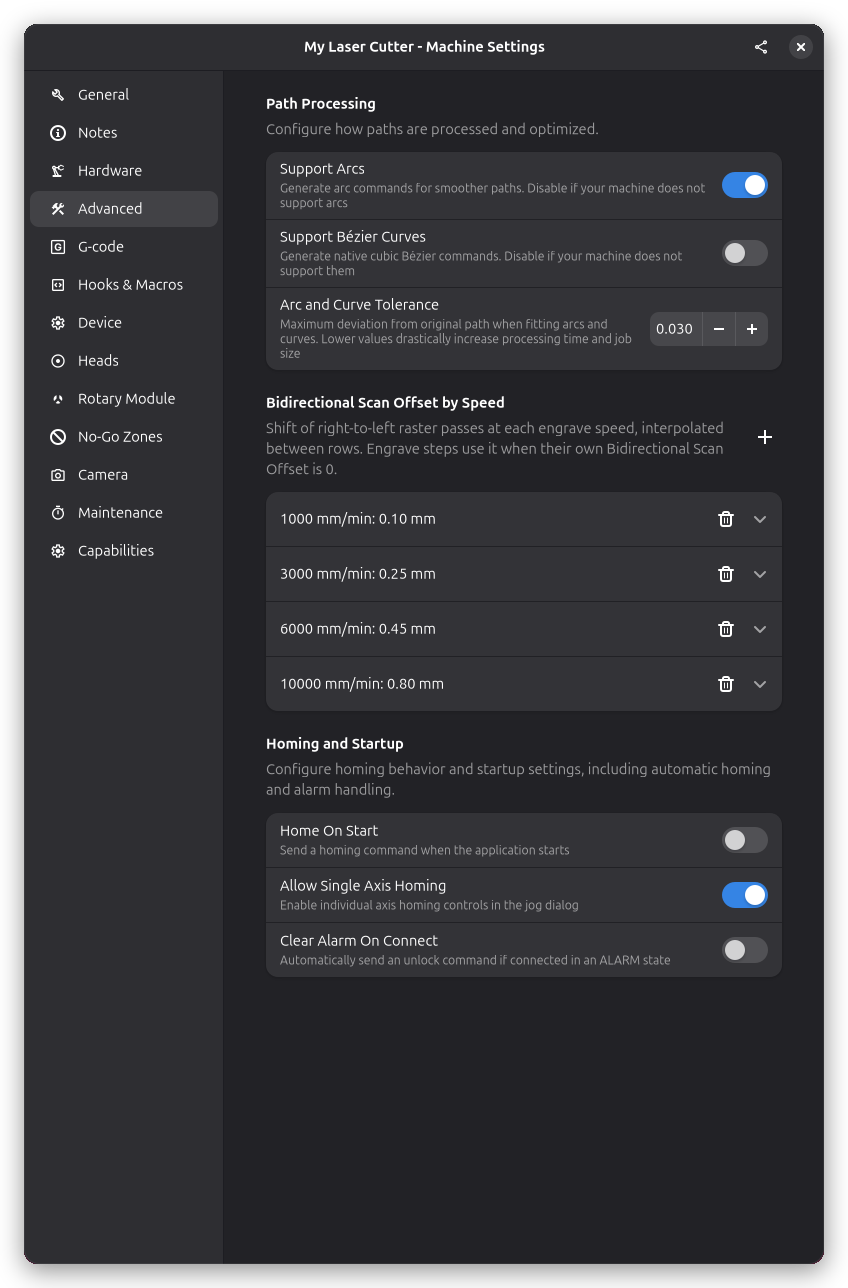
Comportamento de Conexão
Configurações que controlam como o Rayforge interage com sua máquina durante a conexão.
Origem ao Conectar
Quando habilitado, o Rayforge envia automaticamente um comando de homing ($H) ao conectar à máquina.
- Habilite se: Sua máquina tem chaves de limite confiáveis
- Desabilite se: Sua máquina não tem chaves de limite ou homing não é confiável
Limpar Alarmes ao Conectar
Quando habilitado, o Rayforge limpa automaticamente qualquer estado de alarme ao conectar.
- Habilite se: Sua máquina frequentemente inicia em estado de alarme
- Desabilite se: Você quer investigar alarmes manualmente antes de limpar
Permitir Homing de Eixo Único
Quando habilitado, você pode fazer homing de eixos individuais independentemente (X, Y ou Z) em vez de requerer todos os eixos juntos. Isso é útil para máquinas onde um eixo já pode estar posicionado corretamente.
Referenciação de Z
Escolhe como o eixo Z encontra sua posição de referência ao fazer homing. Esta configuração só aparece quando o driver da máquina suporta mais de um método.
- Interruptor de Referência: Z se move até seu interruptor de referência, como os eixos X e Y
- Sonda: Z usa a sonda de foco automático do controlador para encontrar a superfície de trabalho e depois se move para a distância de foco configurada
Configurações de Arcos e Curvas
Configurações para controlar como caminhos curvos são convertidos em movimentos de G-code.
Suportar Arcos
Quando habilitado, o Rayforge gera comandos de arco (G2/G3) para caminhos curvos em vez de dividi-los em muitos movimentos lineares pequenos. Isso produz G-code mais compacto e movimento mais suave na maioria dos controladores.
Quando desabilitado, todas as curvas são convertidas em segmentos lineares (comandos G1), o que fornece compatibilidade máxima com controladores que não suportam arcos.
Suportar Curvas Bézier
Quando habilitado, o Rayforge gera comandos Bézier cúbicos nativos (como o comando G5 usado pelo LinuxCNC) para caminhos curvos. Isso produz movimento muito suave e G-code compacto em controladores que o suportam. Você deve desabilitar esta configuração se o firmware da sua máquina não entender comandos Bézier, caso em que as curvas serão divididas em segmentos lineares.
Tolerância de Arco e Curva
Esta configuração controla o desvio máximo permitido ao ajustar arcos e curvas a caminhos curvos, especificado em milímetros. Um valor menor produz caminhos mais precisos mas pode requerer mais comandos. Um valor maior permite mais desvio mas gera menos comandos.
Valores típicos variam de 0.01mm para trabalho de precisão a 0.1mm para processamento mais rápido.
Deslocamento de Varredura Bidirecional por Velocidade
A tabela de deslocamento de varredura bidirecional por velocidade corrige o desalinhamento horizontal entre passagens raster da esquerda para a direita e da direita para a esquerda. Em muitas máquinas esse desalinhamento não é constante: quanto mais rápido o cabeçote do laser se move, mais as passagens da direita para a esquerda saem do alinhamento, o que aparece como faixas que pioram em velocidades de gravação mais altas.
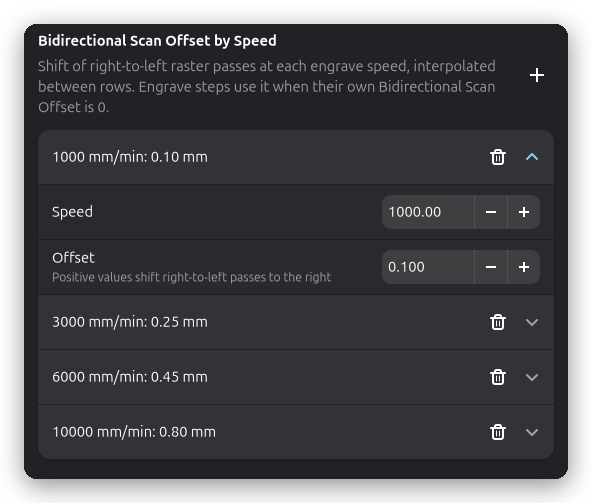
Cada linha da tabela associa uma velocidade de gravação ao deslocamento, em milímetros, de que as passagens da direita para a esquerda precisam nessa velocidade:
- Use Adicionar Linha para adicionar uma linha e o botão de lixeira de uma linha para removê-la
- Valores positivos deslocam as passagens da direita para a esquerda para a direita; valores negativos, para a esquerda
- As linhas são mantidas ordenadas por velocidade; se duas linhas tiverem a mesma velocidade, a última prevalece
Quando uma etapa de gravação é executada, o Rayforge consulta a velocidade da etapa nesta tabela e interpola o deslocamento linearmente entre as linhas vizinhas. Velocidades abaixo da primeira linha ou acima da última usam o deslocamento da linha mais próxima, e uma tabela vazia significa que todas as velocidades usam um deslocamento de 0.
Sem correção — o desalinhamento cresce com a velocidade de gravação:

Com a tabela de deslocamento aplicada:

A tabela se aplica apenas a etapas de gravação cujo próprio Deslocamento de Varredura Bidirecional é 0; um deslocamento por etapa diferente de zero sempre tem precedência. Consulte Deslocamento de Varredura Bidirecional para ver como fica o desalinhamento e como calibrá-lo.
Veja Também
- Configurações de Hardware - Configuração de origem dos eixos e inversão
- Configurações do Dispositivo - Configurações específicas de GRBL