


高级设置
机器设置中的高级页面包含用于专用用例的额外配置选项。
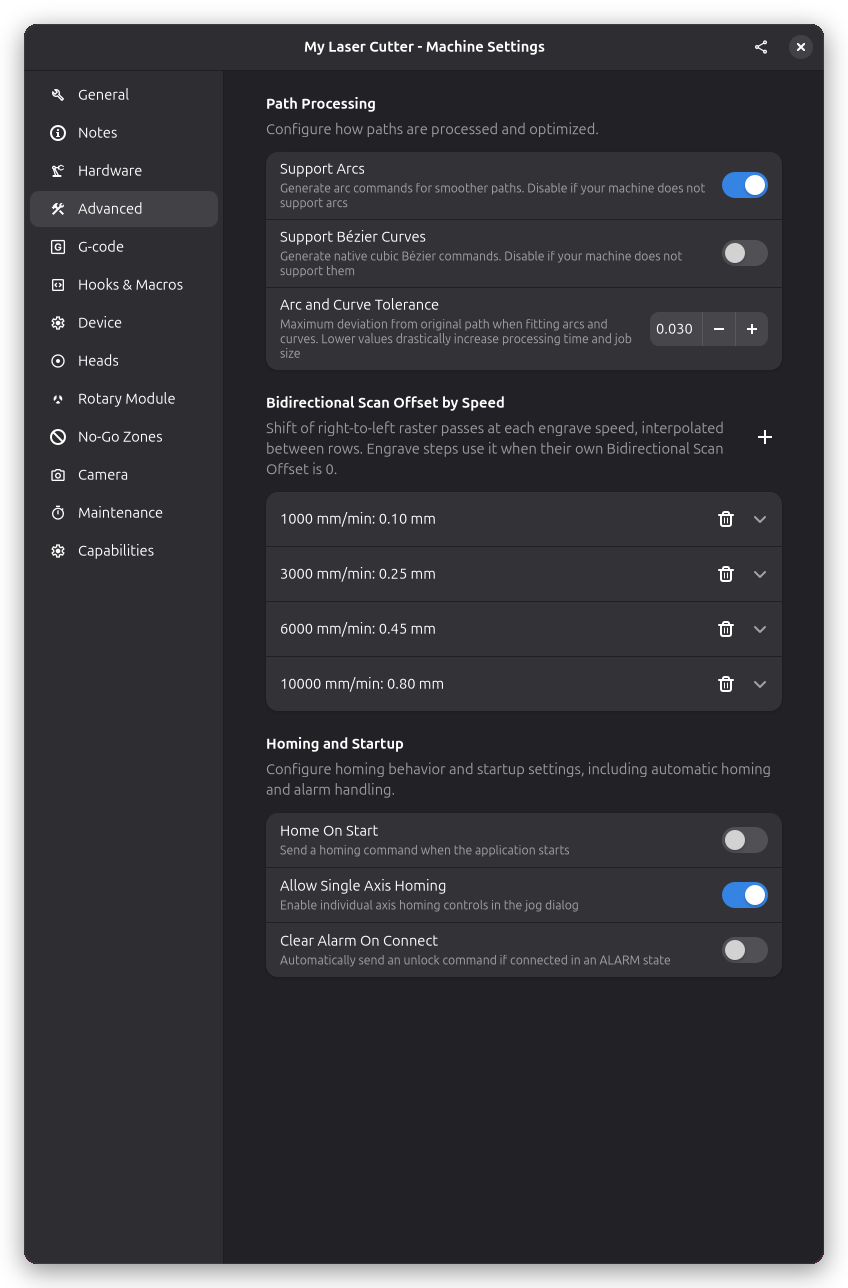
连接行为
控制 Rayforge 在连接期间如何与您的机器交互的设置。
连接时归零
启用后,Rayforge 在连接到机器时自动发送归零命令($H)。
- 启用如果:您的机器有可靠的限位开关
- 禁用如果:您的机器无限位开关或归零不可靠
连接时清除警报
启用后,Rayforge 在连接时自动清除任何警报状态。
- 启用如果:您的机器经常以警报状态启动
- 禁用如果:您想在清除之前手动调查警报
允许单轴归零
启用后,您可以独立归零单个轴(X、Y 或 Z),而不需要所有轴一起归零。这对于某个轴已经正确定位的机器很有用。
Z轴回原点
选择 Z 轴在回原点时如何找到参考位置。仅当机器的驱动程序支持多种方式时才会显示此设置。
- 原点开关:Z 轴像 X 轴和 Y 轴一样移动到其原点开关
- 探针:Z 轴使用控制器的自动对焦探针找到工作表面,然后移动到设定的焦距
弧线和曲线设置
控制曲线路径如何转换为 G-code 移动的设置。
支持弧线
启用后,Rayforge 为曲线路径生成弧线命令(G2/G3),而不是将其分解为许多小的线性移动。这在大多数控制器上产生更紧凑的 G-code 和更平滑的运动。
禁用时,所有曲线都转换为线性段(G1 命令),这为不支持弧线的控制器提供了最大的兼容性。
支持 Bézier 曲线
启用后,Rayforge 为曲线路径生成原生三次 Bézier 命令(如 LinuxCNC 使用的 G5 命令)。这在支持它的控制器上产生非常平滑的运动和紧凑的 G-code。如果您的机器固件不支持 Bézier 命令,您应该禁用此设置,此时曲线将被分解为线性段。
弧线和曲线公差
此设置控制将弧线和曲线拟合到曲线路径时允许的最大偏差,以毫米为单位。较小的值产生更准确的路径,但可能需要更多的命令。较大的值允许更多偏差,但生成更少的命令。
典型值从精密工作的 0.01mm 到更快处理的 0.1mm。
按速度设置的双向扫描偏移
按速度设置的双向扫描偏移表用于修正从左到右与从右到左光栅遍之间的水平错位。在许多机器上,这种偏斜并不是恒定的:激光头移动得越快,从右到左的遍就偏离对齐得越多,表现为条带,并且雕刻速度越高越严重。
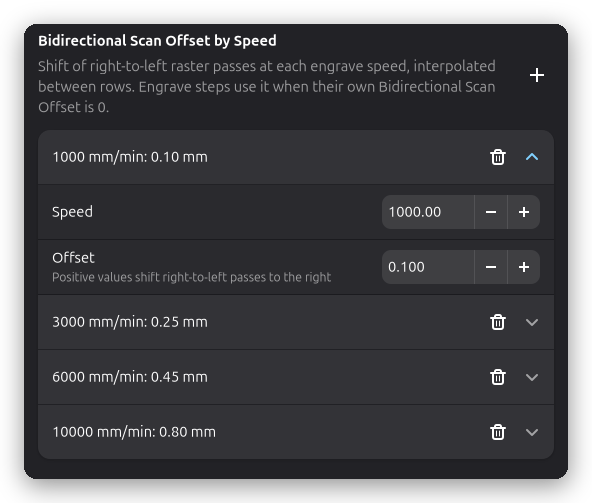
表格的每一行将一个雕刻速度与从右到左的遍在该速度下所需的偏移(以毫米为单位)配对:
- 使用添加行添加一行,点击行上的垃圾桶按钮将其删除
- 正值将从右到左的遍向右移动,负值向左移动
- 行会按速度保持排序;如果两行的速度相同,以最后一行为准
当雕刻步骤运行时,Rayforge 会在该表中查找步骤的速度,并在相邻行之间线性插值偏移。低于第一行或高于最后一行的速度使用最近一行的偏移,空表表示所有速度都使用 0 偏移。
未修正 —— 错位随雕刻速度增大:

应用偏移表后:

该表仅适用于自身双向扫描偏移为 0 的雕刻步骤;非零的步骤级偏移始终优先。关于错位的外观以及如何校准,请参阅双向扫描偏移。