


Tests d'intervalle et de mise au point
À côté de la grille de test de matériau, le menu Outils propose deux autres tâches de calibrage. Les trois fonctionnent de la même façon : Outils → Créer … ajoute le test avec les réglages par défaut sur un nouveau calque et le sélectionne, et ses réglages apparaissent sous Test Settings dans le panneau de propriétés à droite. Chaque modification y reconstruit immédiatement le test, en une seule étape que vous pouvez annuler, si bien que vous voyez le résultat pendant que vous l'ajustez. Le test est un contenu ordinaire : vous pouvez le déplacer, le cadrer et le prévisualiser comme n'importe quel autre contenu. Chaque cellule ou ligne a sa propre opération, que vous pouvez aussi affiner à la main, mais une modification ultérieure dans les Test Settings reconstruit ces opérations.
Test d'intervalle
Outils → Créer un test d'intervalle grave une rangée de carrés remplis. Chaque carré a sa propre opération Graver avec son propre intervalle de ligne, réparti régulièrement du plus petit au plus grand intervalle saisi, tandis que la puissance et la vitesse restent les mêmes pour tous. Les étiquettes sous chaque carré indiquent l'intervalle en millimètres et la densité de lignes correspondante en lignes par pouce (LPI).
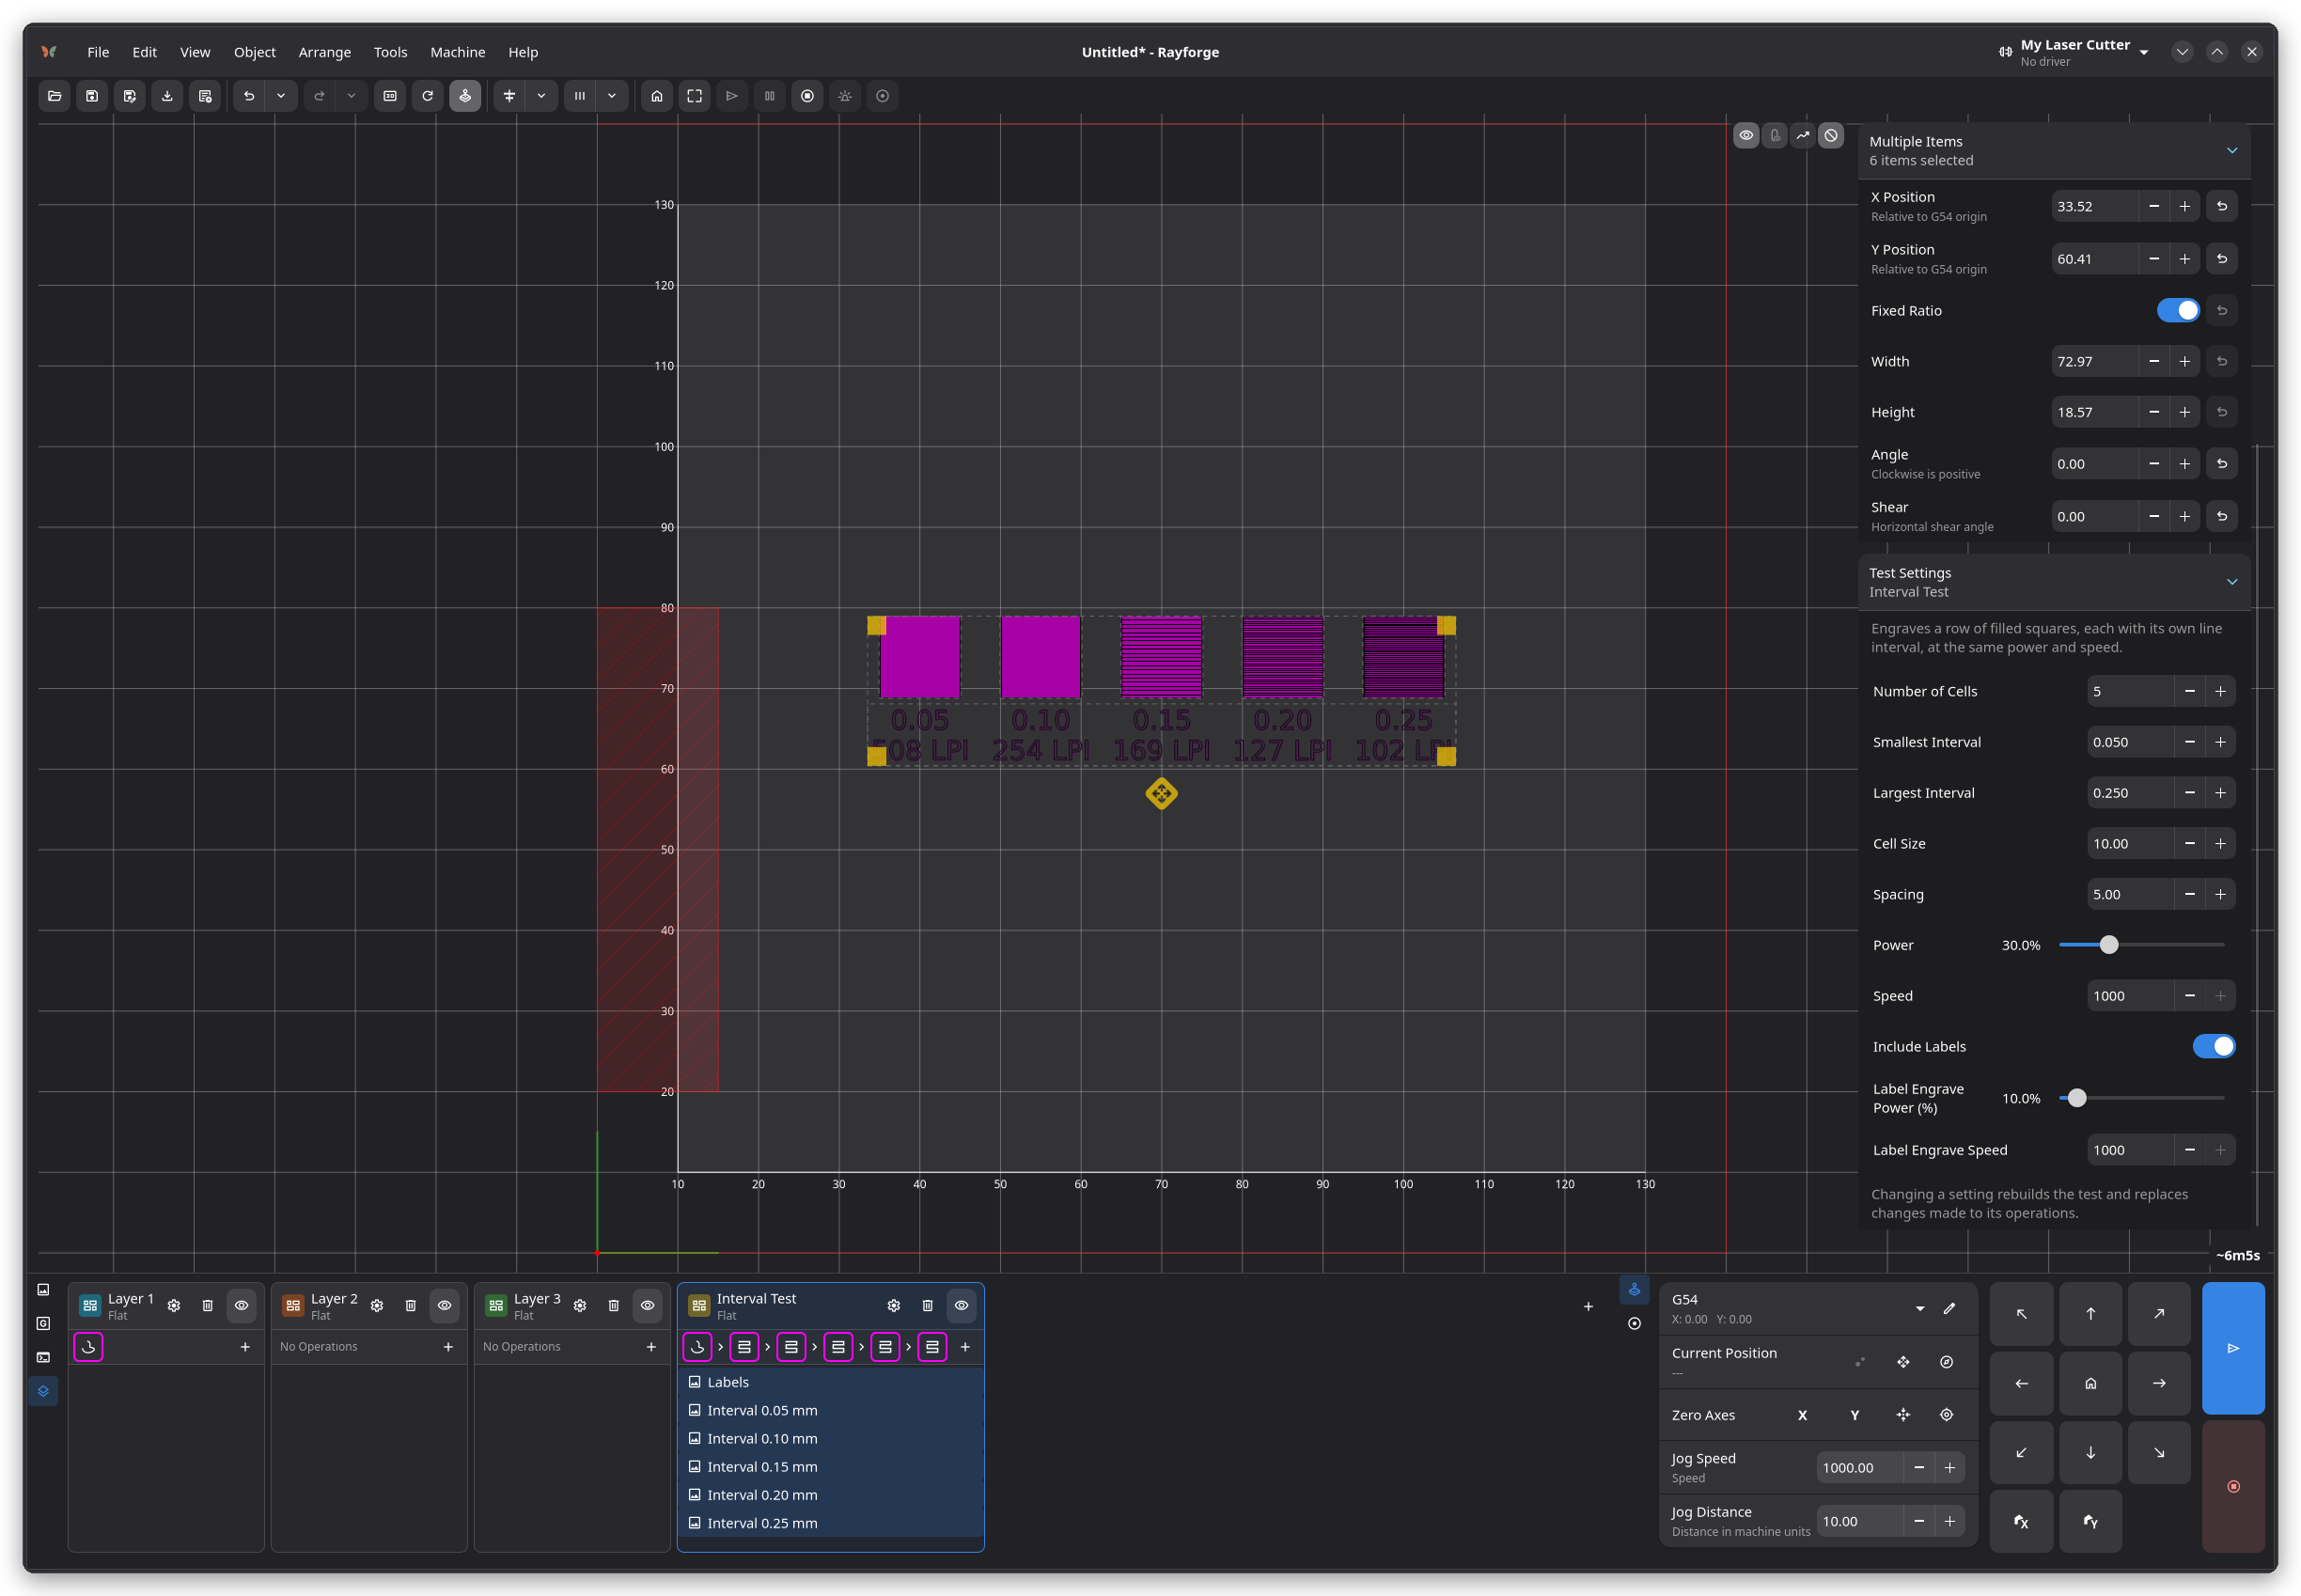
Choisissez le carré rempli de façon homogène, sans lignes visibles et sans brûlure trop profonde, et utilisez son intervalle pour les gravures sur ce matériau. Les étiquettes sont découpées avant les carrés avec une opération séparée à faible puissance.
Test de mise au point
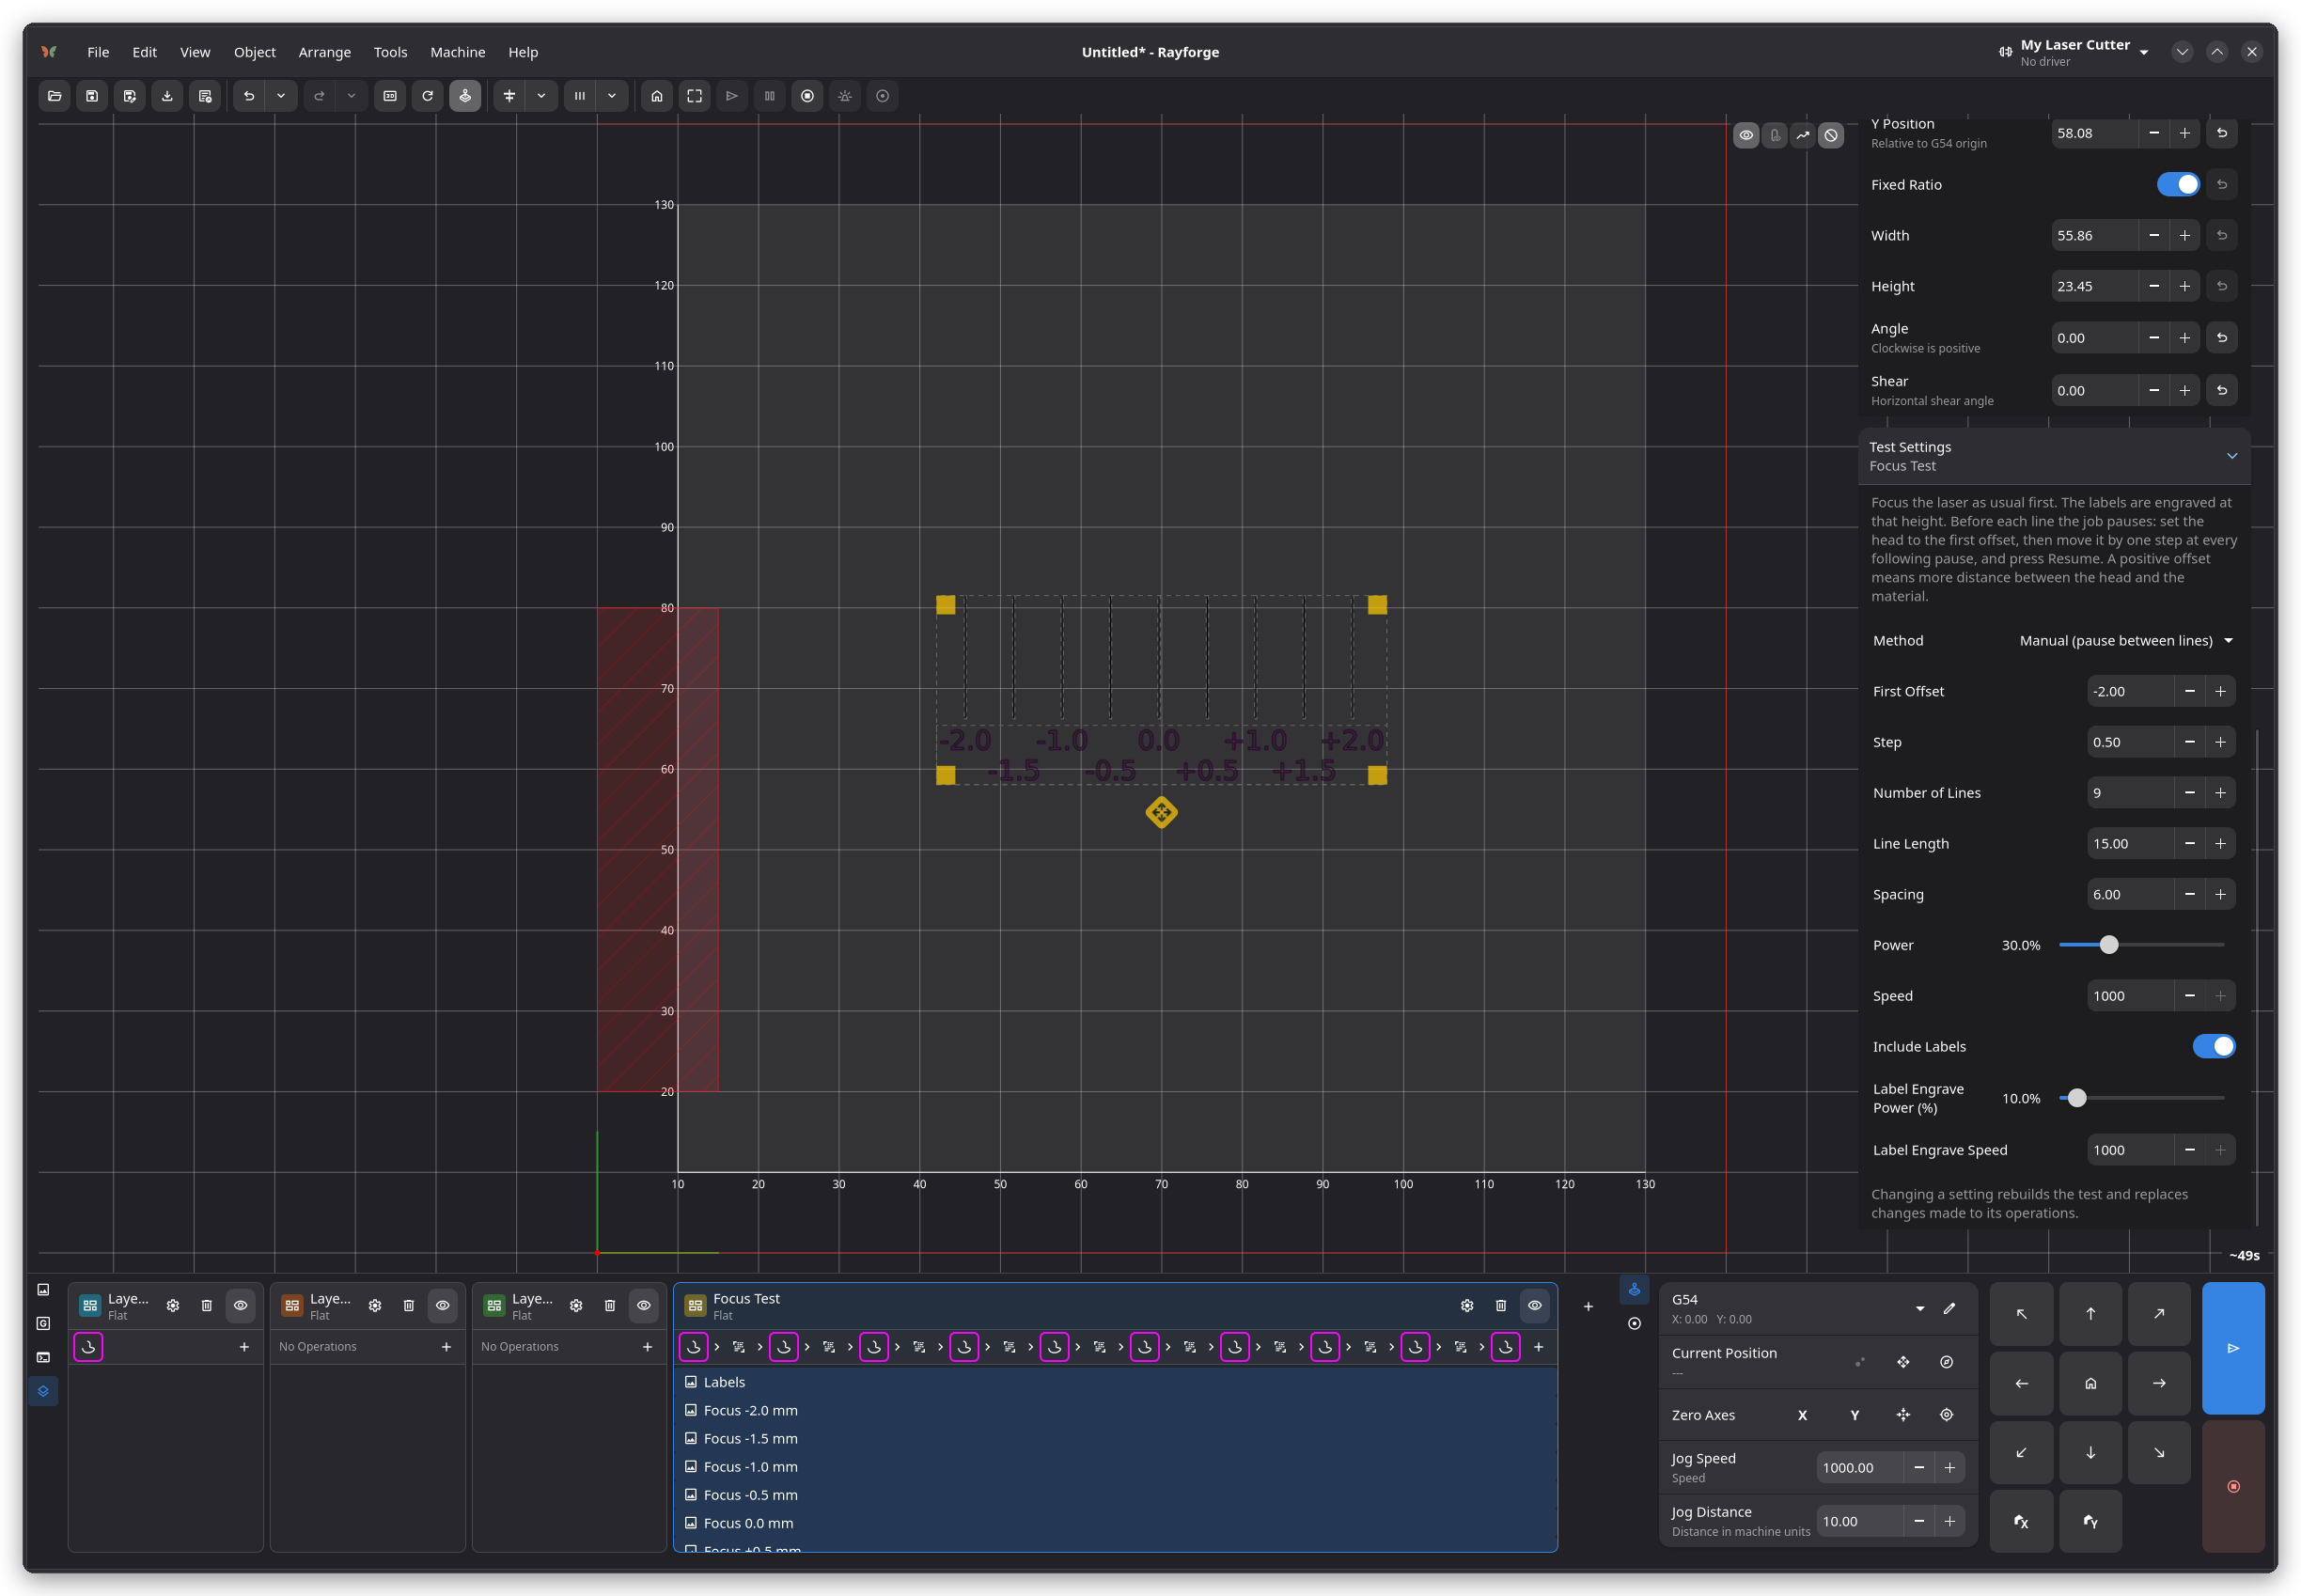
Outils → Créer un test de mise au point trouve la hauteur à laquelle le faisceau est le plus net. Un décalage positif signifie plus de distance entre la tête et le matériau. La ligne la plus fine indique la meilleure mise au point.
| Méthode | Comment la hauteur change |
|---|---|
| Pas de l'axe Z | La tête rejoint chaque décalage par des mouvements Z relatifs et revient à la hauteur de départ |
| Manuel (pause entre les lignes) | La tâche se met en pause (M0) avant chaque ligne ; vous déplacez la tête et appuyez Reprendre |
| Rampe (matériau incliné) | Une longue ligne graduée ; vous surélevez une extrémité d'une bande plate |
Les pas de l'axe Z ne sont proposés que sur les machines dotées d'un axe Z, et les pas de l'axe Z comme la méthode manuelle nécessitent un contrôleur G-code, car ils utilisent des opérations Commande entre les lignes. Les décalages sont limités à ±10 mm de la hauteur de départ. Un nouveau test de mise au point utilise la première méthode prise en charge par la machine, dans l'ordre du tableau ci-dessus.
Avec la méthode manuelle, faites d'abord la mise au point du laser comme d'habitude. Les étiquettes
sont gravées à cette hauteur. À la première pause, placez la tête au premier décalage ; à chaque
pause suivante, déplacez-la d'un pas. Vérifiez que votre contrôleur s'arrête sur M0 et que le
bouton Reprendre poursuit la tâche avant de vous y fier, par exemple avec un essai à vide à 0 % de
puissance.
Pour la rampe, la hauteur sous chaque point de la ligne découle de la pente de la bande : à une distance d le long d'une ligne de longueur L sur une bande qui monte de h, le matériau est h × d / L plus haut qu'au départ.