


Corte com faca
O Rayforge também pode acionar suportes de faca além de lasers. Dois passos integrados cortam contornos vetoriais com uma faca: Corte com faca de arrasto para um suporte de lâmina de arrasto e Corte com faca tangencial para uma lâmina rotativa motorizada. Os passos de faca só aparecem em máquinas com um cabeçote de faca compatível, então uma máquina pode misturar operações de laser e de faca no mesmo projeto.
Requisitos
- Uma máquina com um cabeçote Faca de arrasto ou Faca tangencial. Adicione o cabeçote em Configurações da máquina → Cabeçotes com Adicionar cabeçote.
- Um controlador G-code capaz de mover a máquina sem laser. Os passos de faca cortam na linha central e não usam potência de laser.
- O complemento Drag Knife integrado. Ele acompanha o Rayforge; se foi desativado, ative-o em Configurações → Complementos.
Configurar um cabeçote de faca
- Abra Máquina → Configurações atuais da máquina → Cabeçotes.
- Clique em Adicionar cabeçote e escolha Faca de arrasto ou Faca tangencial.
- Dê um nome ao cabeçote. Para uma faca de arrasto, informe o Deslocamento da lâmina: a distância entre a ponta da lâmina e o ponto de giro da máquina.
- Feche as configurações. Os passos de faca correspondentes agora são oferecidos ao adicionar uma operação.
O cabeçote de faca também é uma capacidade da máquina: operações que precisam de uma faca só ficam disponíveis enquanto a máquina ativa tiver um.
Corte com faca de arrasto
Uma faca de arrasto tem uma lâmina que segue atrás do ponto de giro. O Rayforge compensa o deslocamento automaticamente, para que a lâmina siga o contorno em vez do ponto de giro.
- Selecione os contornos a cortar.
- Adicione uma operação Corte com faca de arrasto.
- Escolha o cabeçote Faca e ajuste Deslocamento da lâmina, Altura Z segura, Ângulo de giro e a velocidade de corte.
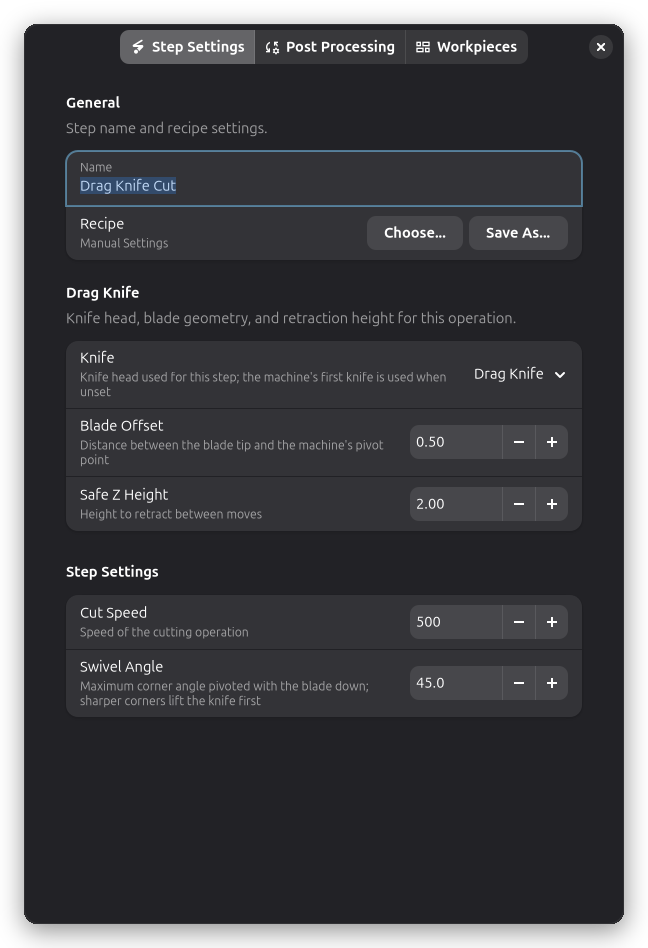
O passo reescreve cada contorno no caminho que a máquina deve seguir: um arco de entrada alinha a lâmina com a primeira direção de corte, segmentos retos são deslocados para a frente pelo deslocamento da lâmina, cantos dentro do ângulo de giro são girados com a lâmina abaixada, cantos mais fechados levantam a lâmina para girar no ar, e um arco de saída corta além do fim do caminho.
Ajuste o Deslocamento da lâmina conforme a documentação do suporte ou meça-o. Um valor muito pequeno deixa os cantos arredondados; um valor muito grande passa deles. O Ângulo de giro limita quanto a lâmina gira abaixada; cantos mais fechados levantam a faca primeiro para que a lâmina não arraste de lado.
Corte com faca tangencial
Uma faca tangencial tem um motor que gira a lâmina para mantê-la tangente ao caminho. O passo adiciona a direção do caminho como valor do eixo A a cada movimento de corte, para que o controlador possa girar a lâmina.
- Selecione os contornos a cortar.
- Adicione uma operação Corte com faca tangencial.
- Escolha o cabeçote Faca e ajuste Tolerância de ângulo, Tolerância de raio, RPM do spindle, Altura Z segura e a velocidade de corte.
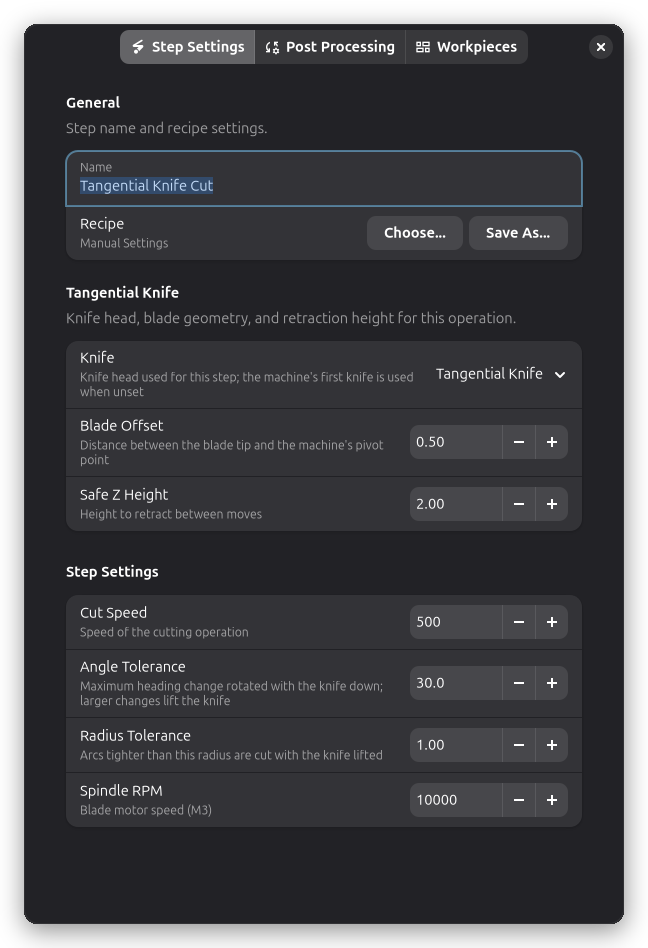
Mudanças de direção maiores que a Tolerância de ângulo ou arcos mais fechados que a Tolerância de raio levantam a faca até a Z segura, giram-na e mergulham de volta. Mudanças menores giram a lâmina no lugar com a faca abaixada. O RPM do spindle é emitido como comando M3 para o motor da lâmina; o Rayforge nunca usa M4, porque o motor da lâmina só gira no sentido horário.
Dicas
- Execute o trabalho primeiro em velocidade reduzida, especialmente em material espesso ou fibroso.
- Use uma base de corte sacrificial ou uma profundidade pequena para a lâmina não marcar a mesa.
- Os passos de faca são operações G-code normais: podem ser combinados com passos de laser, reordenados, duplicados e salvos em receitas como qualquer outra operação.