


Schneiden mit Messer
Rayforge kann neben Lasern auch Messerhalter ansteuern. Zwei integrierte Schritte schneiden Vektorumrisse mit einem Messer: Schleppmesser-Schnitt für einen Schleppmesserhalter und Tangentialmesser-Schnitt für eine motorisch angetriebene Drehklinge. Messerschritte erscheinen nur auf Maschinen mit einem passenden Messerkopf, sodass eine Maschine Laser- und Messeroperationen im selben Projekt mischen kann.
Voraussetzungen
- Eine Maschine mit einem Schleppmesser- oder Tangentialmesser-Kopf. Füge den Kopf in Maschineneinstellungen → Köpfe über Neuen Kopf hinzufügen hinzu.
- Ein G-Code-Controller, der die Maschine ohne Laser bewegen kann. Messerschritte schneiden auf der Mittellinie und verwenden keine Laserleistung.
- Das integrierte Drag-Knife-Addon. Es wird mit Rayforge ausgeliefert; falls es deaktiviert wurde, aktiviere es unter Einstellungen → Addons.
Einen Messerkopf einrichten
- Öffne Maschine → Aktuelle Maschineneinstellungen → Köpfe.
- Klicke auf Neuen Kopf hinzufügen und wähle Schleppmesser oder Tangentialmesser.
- Gib dem Kopf einen Namen. Trage bei einem Schleppmesser den Klingenversatz ein: den Abstand zwischen Klingenspitze und Drehpunkt der Maschine.
- Schließe die Einstellungen. Die passenden Messerschritte werden nun beim Hinzufügen einer Operation angeboten.
Der Messerkopf ist zugleich eine Maschinenfähigkeit: Operationen, die ein Messer benötigen, sind nur verfügbar, solange die aktive Maschine einen solchen Kopf hat.
Schleppmesser-Schnitt
Ein Schleppmesser hat eine Klinge, die hinter dem Drehpunkt nachläuft. Rayforge gleicht den Versatz automatisch aus, damit die Klinge dem Umriss folgt statt dem Drehpunkt.
- Wähle die zu schneidenden Umrisse aus.
- Füge eine Operation Schleppmesser-Schnitt hinzu.
- Wähle den Messer-Kopf und stelle Klingenversatz, Sichere Z-Höhe, Drehwinkel und die Schnittgeschwindigkeit ein.
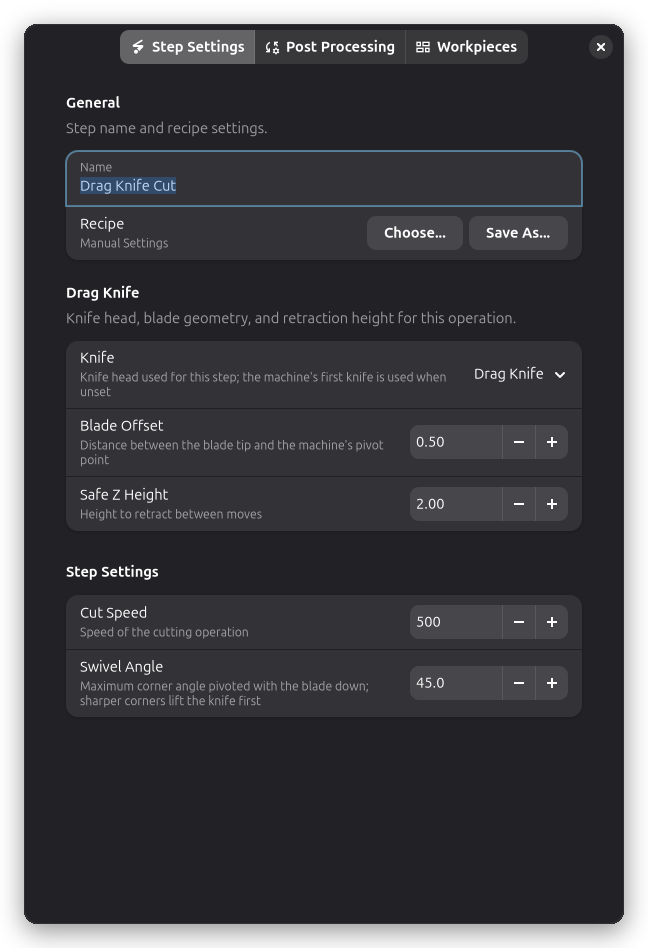
Der Schritt schreibt jede Kontur in den Pfad um, den die Maschine fahren muss: Ein Einlaufbogen richtet die Klinge auf die erste Schnittrichtung aus, gerade Segmente werden um den Klingenversatz vorwärts verschoben, Ecken innerhalb des Drehwinkels werden mit abgesenkter Klinge umfahren, schärfere Ecken heben die Klinge zum Drehen an, und ein Auslaufbogen schneidet über das Pfadende hinaus.
Stelle den Klingenversatz nach der Dokumentation des Halters ein oder miss ihn. Ein zu kleiner Wert hinterlässt abgerundete Ecken; ein zu großer Wert schießt über sie hinaus. Der Drehwinkel begrenzt, wie weit die Klinge abgesenkt dreht; schärfere Ecken heben das Messer zuerst an, damit die Klinge nicht seitlich zieht.
Tangentialmesser-Schnitt
Ein Tangentialmesser hat einen Motor, der die Klinge stets tangential zum Pfad dreht. Der Schritt hängt jedem Schneidzug die Pfadrichtung als A-Achswert an, damit der Controller die Klinge drehen kann.
- Wähle die zu schneidenden Umrisse aus.
- Füge eine Operation Tangentialmesser-Schnitt hinzu.
- Wähle den Messer-Kopf und stelle Winkeltoleranz, Radiustoleranz, Spindeldrehzahl, Sichere Z-Höhe und die Schnittgeschwindigkeit ein.
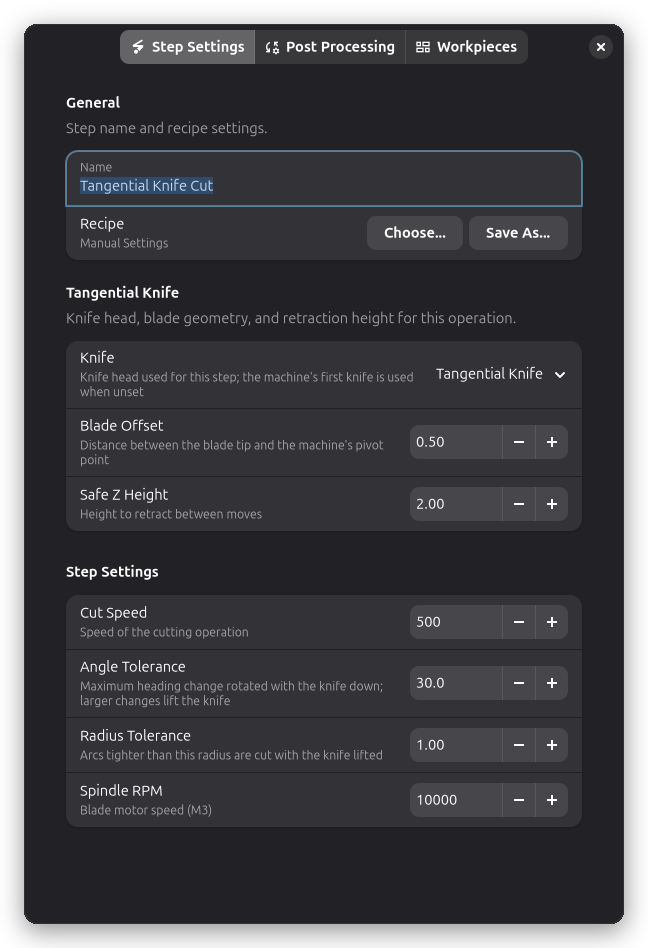
Richtungsänderungen über der Winkeltoleranz oder Bögen enger als die Radiustoleranz heben das Messer auf die sichere Z, drehen es und tauchen wieder ein. Kleinere Änderungen drehen die Klinge bei abgesenktem Messer an Ort und Stelle. Die Spindeldrehzahl wird als M3-Befehl für den Klingenmotor ausgegeben; Rayforge verwendet nie M4, da der Klingenmotor nur im Uhrzeigersinn läuft.
Tipps
- Fahre den Job zuerst mit reduzierter Geschwindigkeit, besonders bei dickem oder faserigem Material.
- Verwende eine Schneidmatte oder eine geringe Eintauchtiefe, damit die Klinge das Bett nicht ritzt.
- Messerschritte sind normale G-Code-Operationen: Sie lassen sich mit Laserschritten kombinieren, umsortieren, duplizieren und wie jede andere Operation in Rezepten speichern.